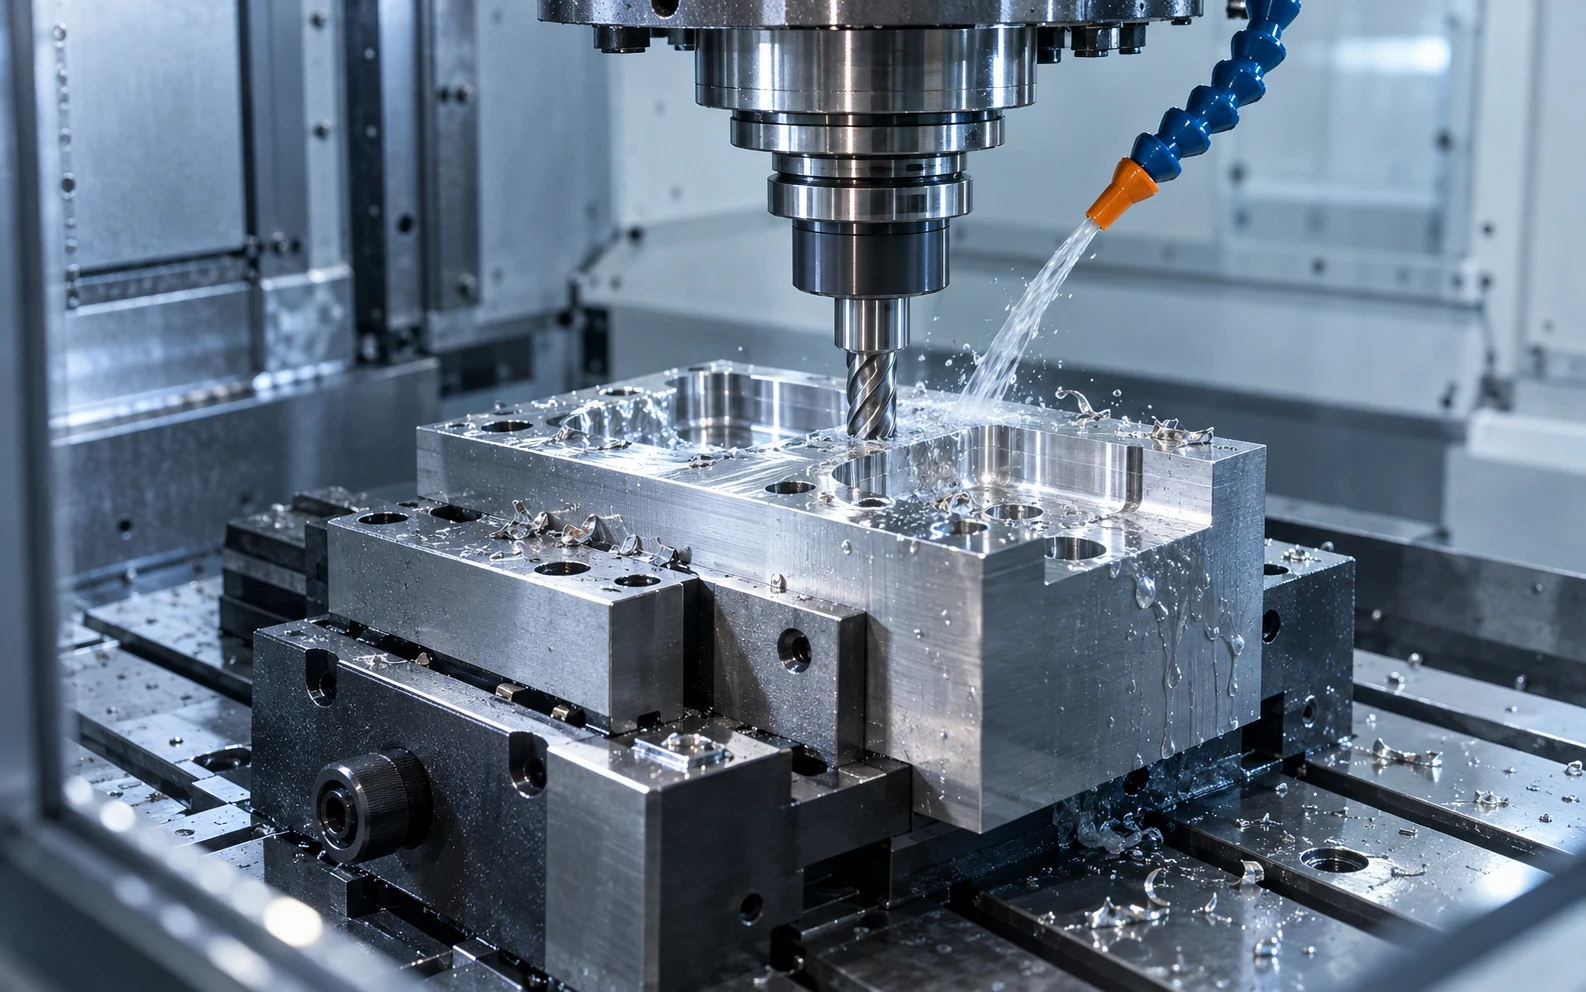
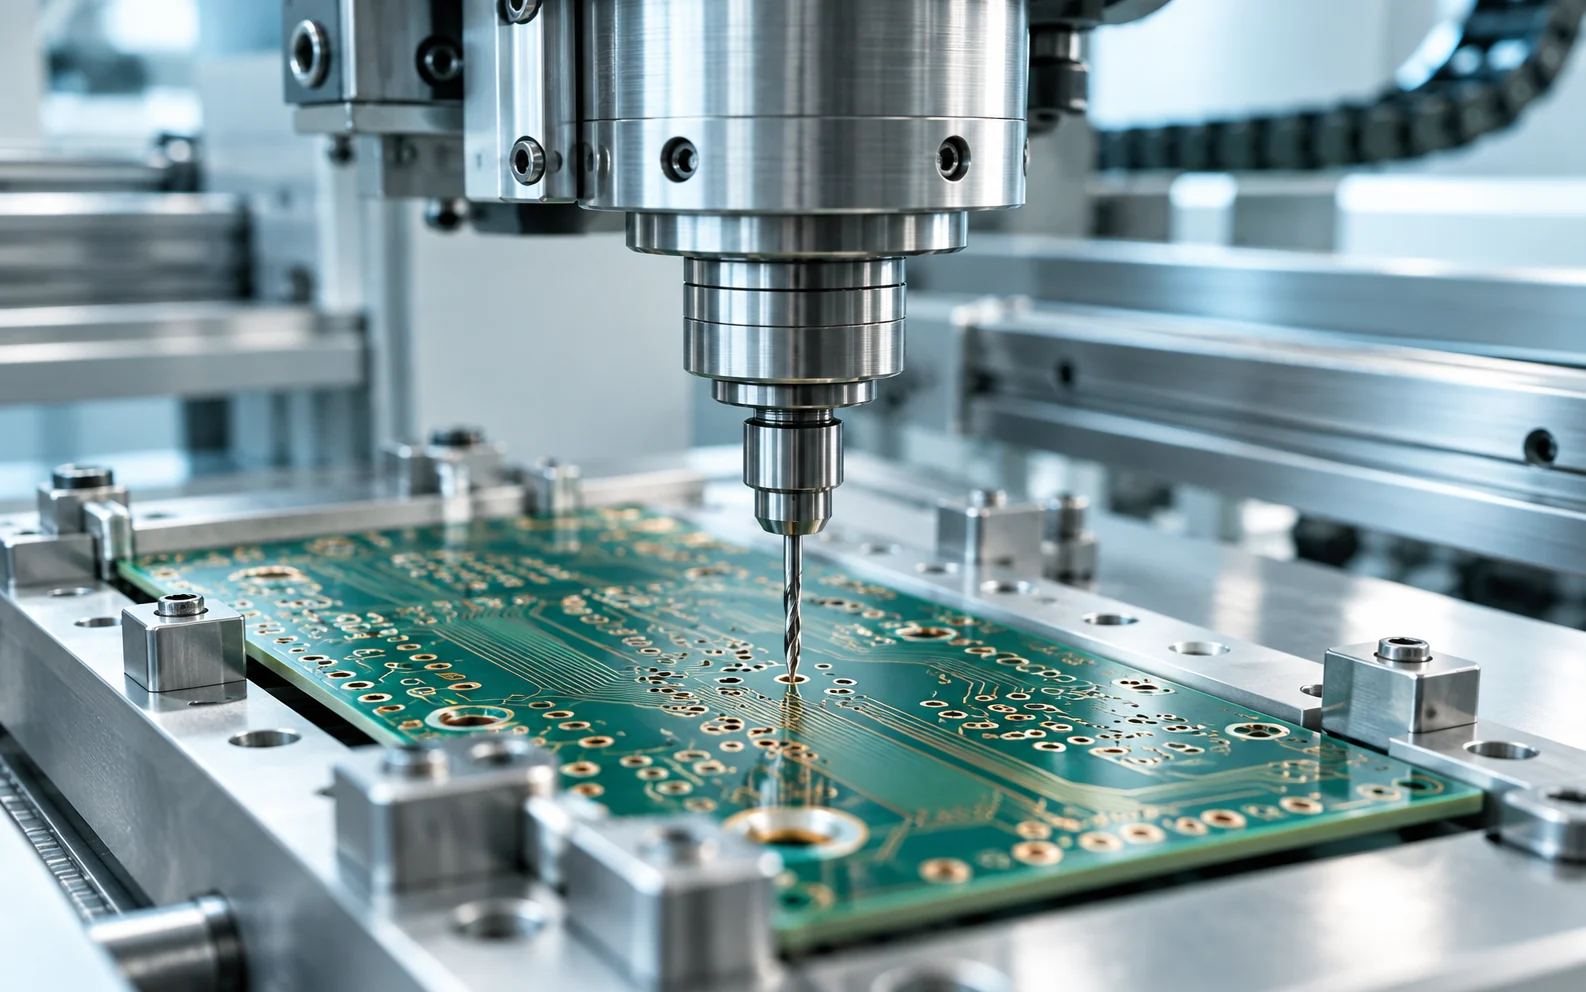
01 / 制造现场
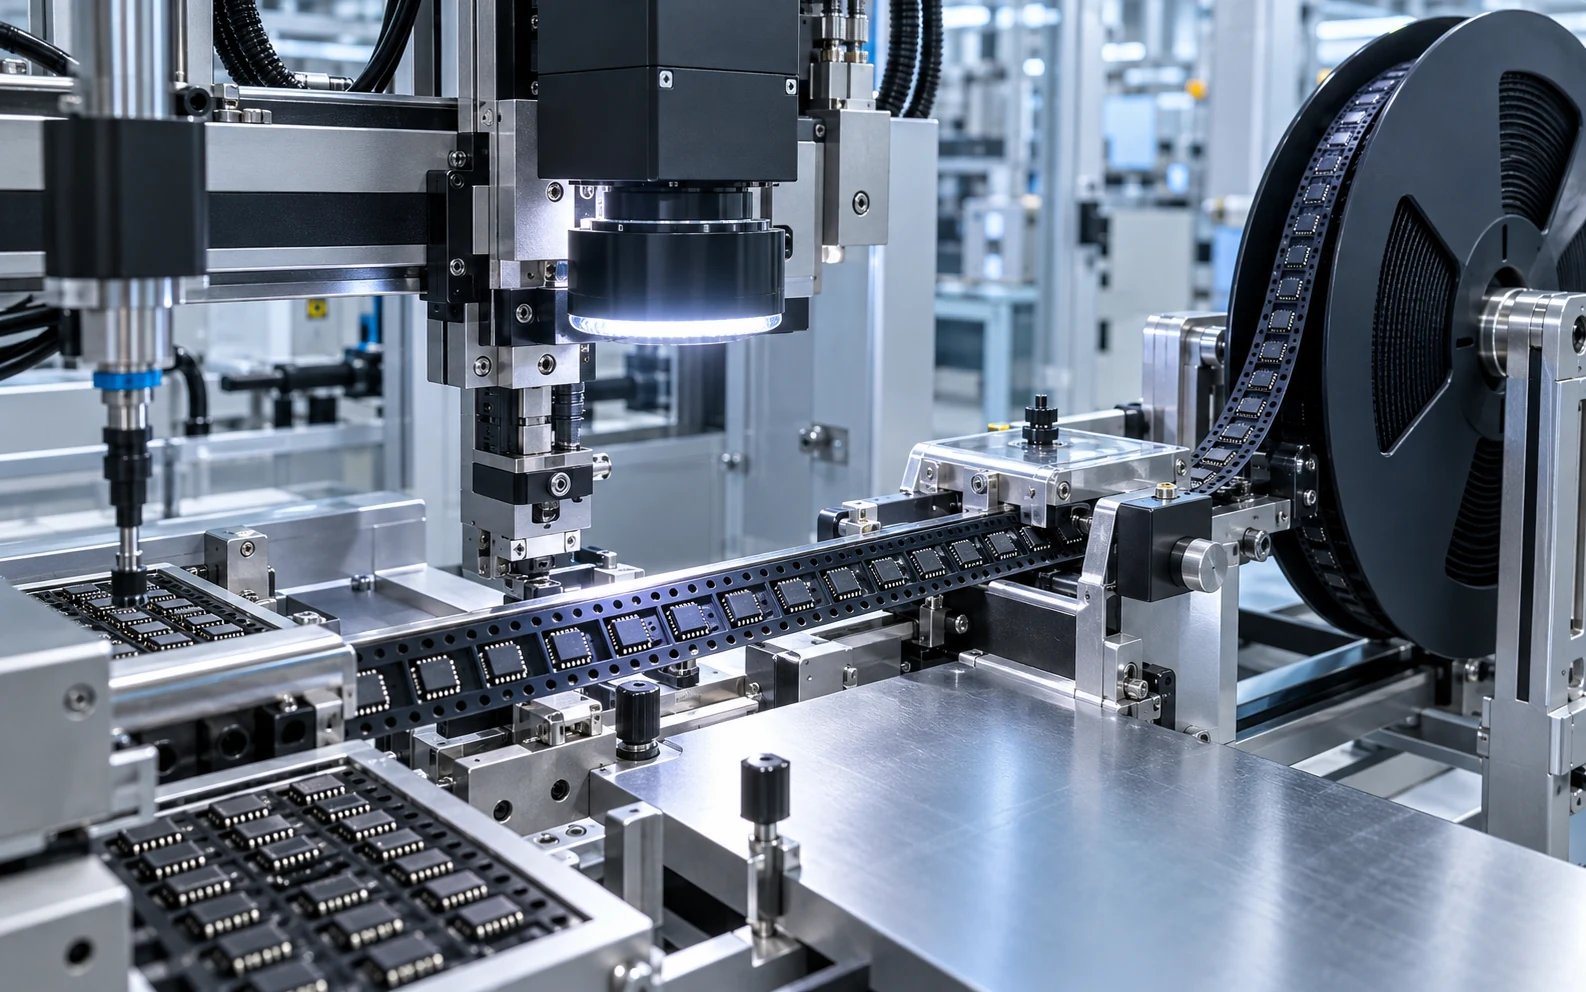
从金属加工,到元器件生产。
把智能应用放回具体的生产环境,让工序、质量与数据相互连接。
02 / 探索应用场景
具体到一个场景,才有可执行的路径。
下列内容是脱敏后的方案示例,展示输入、流程与验证方法,不构成真实项目业绩。
工程资料与质量流程
让信息,跨过文档边界。
从图纸、表格和检验记录提取候选字段,关联已授权的标准库,保留 人工复核 与数据来源。
- 图号、版次、尺寸与检验项提取
- 标准适用范围与规则校核
- 冲突高亮、修正记录与报告导出
03 / 尊重现有条件
尊重工厂现状,
选择可维护的接入方式。
已有系统优先评估授权接口;暂不接入时,可用经确认的文件导入或必要的轻量业务模块支撑。数据只在指定的权威来源确认后生效。
01
系统边界明确独立部署或系统集成,避免两个系统同时维护同一事实。
02
计划与实绩区分排程、执行、质检与入库状态,保留工单与批次追溯。
03
异常可接管换单、返工、停机与信息缺失进入明确处理路径。
04 / 衡量实际价值
验收,回到真实工作量。
01
质量维度
按产品、版式、工况分层统计正确、漏报、误报与待复核,不用总平均数掩盖弱项。
02
效率维度
测量处理时长与人工负担,明确样本数量、并发、运行时段和异常占比。
03
运行维度
观察接口失败、数据缺失、系统恢复与版本变化,让持续运行条件可验证。
常见问题 / 关键问题说明
把关键问题,说清楚。
工厂没有完整的数字化系统,能否实施?
可以从单个工位或文档环节开始,但需要建立最小数据基础:对象编号、任务状态、责任人和确认流程。排产系统仍需要真实的工艺、资源与物料数据。
人工智能能否直接保证最优排程?
不能脱离约束和数据质量作这种承诺。实施重点是明确目标、生成可行方案、识别冲突,并让计划人员能够解释和调整。
视觉观测能否直接变成完工记录?
应按场景定义。可靠的自动规则可以生成事件;存在遮挡、任务切换或歧义时,观测只能作为候选证据,需结合设备信号或人工确认。
下一步 / 从需求走向实现
下一步,从一个具体问题开始。
把业务目标、数据条件和验收方式放在同一张桌上。